Artykuł sponsorowany
Jak rozpoznać zużycie formy wytłaczającej, zanim zacznie psuć serię profili gumowych
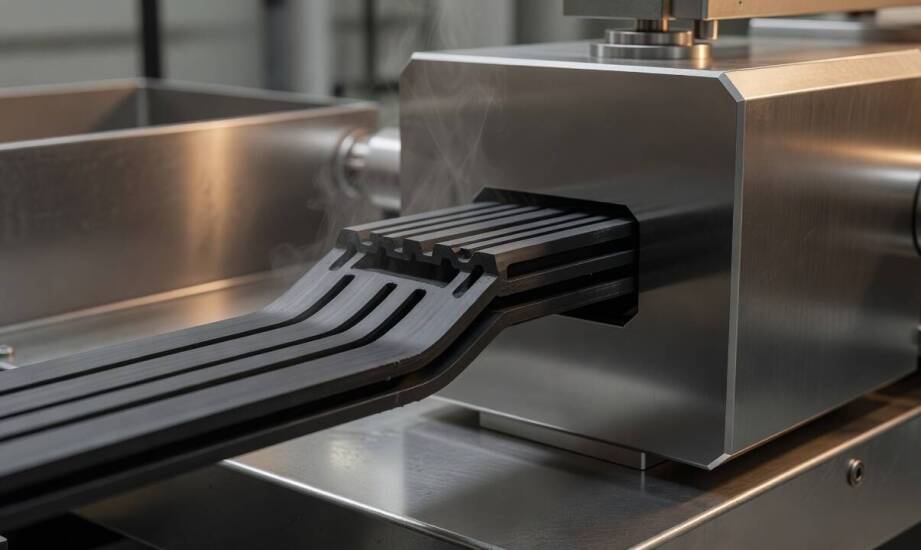
W trakcie produkcji długiej serii profili gumowych drobne zużycie narzędzia tłoczącego początkowo objawia się wyłącznie subtelnymi zmianami kształtu przekroju, wydłużeniem czasu regulacji parametrów linii oraz powolnym wzrostem liczby odrzutów. Operatorzy obsługujący wytłaczarkę zauważają wtedy konieczność częstszych korekt ustawień temperaturowych i ciśnieniowych, jeszcze zanim wada stanie się ewidentna na gotowym wyrobie. Wytłaczanie technicznych detali z elastomerów wymaga ogromnej precyzji, dlatego ignorowanie wczesnych sygnałów ostrzegawczych szybko prowadzi do degradacji całej partii materiału. Wykrycie mikrouszkodzeń na wczesnym etapie pozwala zapobiec przestojom maszyn i stratom surowcowym.
Przeczytaj również: Bezpieczne przeprowadzenie usługi DDD
Jakie wady powierzchniowe i wymiarowe zdradzają wyeksploatowanie narzędzia?
Zaokrąglenie krawędzi roboczych matrycy powoduje odchylenia na przekroju wyrobu i zaburza precyzyjne odwzorowanie detali profilu. W procesie kształtowania gumy powierzchnia kalibrująca ulega stopniowemu ścieraniu. Prowadzi to do utraty ostrości krawędzi odpowiedzialnych za formowanie bocznych ścianek oraz wewnętrznych rowków. Efektem jest poszerzenie lub zwężenie struktury wyrobu nawet o kilkadziesiąt mikrometrów. W seriach uszczelek technicznych, gdzie tolerancje bywają bardzo restrykcyjne, takie odchylenie przekłada się na natychmiastowe problemy z poprawnym montażem. Współpraca uszczelki z elementami metalowymi czy tworzywowymi wymaga zachowania stałego ucisku, więc każda anomalia wymiarowa eliminuje wyrób z użycia. Podobne mechanizmy degradacji obserwuje się podczas wytłaczania aluminium, gdzie wycieranie się bieżni bezpośrednio zmienia grubość ścianek.
Przeczytaj również: Kto powinien wykonywać regularny przegląd regałów magazynowych w Polsce?
Kolejnym sygnałem alarmowym są wizualne niedoskonałości powłoki zewnętrznej. Rysy, osady i lokalne przegrzanie ujawniają się na powierzchni profilu jeszcze zanim drastycznie spadnie wydajność samej linii. Uszkodzona lub mocno zanieczyszczona płaszczyzna robocza zostawia na miękkiej gumie równoległe linie, wżery oraz niepożądaną chropowatość. Defekty te przybierają postać nieregularnych smug lub drobnych pęcherzy. Nadmiar ciepła generowany przez zwiększone tarcie w strefie głowicy powoduje z kolei miejscowe przypalenie płynnej mieszanki lub jej przedwczesne wulkanizowanie. Taki proces skutkuje powstawaniem lepkich, matowych fragmentów na wyrobie, ułatwiając zespołowi technicznemu wczesną diagnozę problemu.
Przeczytaj również: Wsparcie dla osób z niepełnosprawnościami po opuszczeniu zakładu karnego
Od czego zależy tempo ścierania i degradacji matrycy wytłaczającej?
Szybkość niszczenia powierzchni roboczej zależy od abrazyjności stosowanej mieszanki, temperatury pracy, długości realizowanej serii oraz przyjętego reżimu czyszczenia. Elastomery zawierające dużą domieszkę twardych wypełniaczy mineralnych lub włókien drastycznie przyspieszają fizyczne ścieranie sekcji kalibrującej. Substancje takie jak sadza techniczna czy krzemionka, powszechnie stosowane w gumownictwie, działają na stal niemal jak pasta polerska o bardzo grubym ziarnie. Wyższe temperatury utrzymywane w strefie głowicy zwiększają z kolei ryzyko powstawania ognisk degradacji oraz silnej adhezji materiału do metalu. Długie, wielodniowe ciągi produkcyjne bez planowanych przerw technologicznych kumulują zużycie zmęczeniowe urządzeń. Niewłaściwie prowadzone czyszczenie chemiczne lub agresywne szczotkowanie ręczne często pozostawia w matrycy dodatkowe zarysowania.
Aby utrzymać pożądane parametry procesu produkcyjnego, niezbędna jest ciągła dbałość o stan techniczny sprzętu. Wykorzystywana w zakładach przemysłowych forma do wytłaczania wzorów na przedmiotach wymaga regularnej weryfikacji, ponieważ to jej precyzyjna geometria decyduje o powtarzalności wymiarów. Nawet minimalne odkształcenia w tym strategicznym obszarze uniemożliwiają zachowanie stabilności i zmuszają operatorów do nieustannego korygowania pracy maszyny.
Spółka FORM-GUM z Bydgoszczy, produkująca techniczne wyroby gumowe, zajmuje się wytłaczaniem profili oraz regeneracją wałów, rolek i kół dla sektora przemysłowego. Praktyka inżynieryjna pokazuje, że korekta powierzchni matrycy wystarcza przy wczesnym wykryciu zużycia, gdy powstałe defekty są wyłącznie powierzchowne. Umiejętne polerowanie przywraca pierwotną gładkość bieżni i bezpiecznie wydłuża żywotność stalowego elementu. Jeśli jednak dojdzie do wyżłobienia głębokich rys lub znacznych zmian geometrii roboczej, najlepszym krokiem pozostaje całkowite zatrzymanie ekstruzji. Decyzja o przerwaniu pracy maszyny bywa trudna dla planistów, ale wymiana lub gruntowna regeneracja głowicy skutecznie chroni przed generowaniem masowych odrzutów surowcowych.
Kategorie artykułów
Polecane artykuły

Świeca do komunii jako symbol duchowego przewodnictwa
Świeca do komunii odgrywa istotną rolę w ceremonii, symbolizując duchowe przewodnictwo oraz obecność Boga w życiu dziecka. Warto zwrócić uwagę na różnorodność produktów oferowanych przez Nicią Splątane Beata Kudzia, takich jak białe drewniane pudełka na pieniądze czy grawerowane opakowania na świecę

Jak technologia grawerowania na plexi zmienia podejście do projektowania materiałów promocyjnych?
Grawerowanie na plexi to innowacyjna technologia, która rewolucjonizuje branżę materiałów promocyjnych. Dzięki niej projektanci mają możliwość tworzenia unikalnych i atrakcyjnych produktów. Precyzyjne metody grawerowania umożliwiają personalizację oraz estetykę, co przyciąga uwagę klientów. W artyku